






Частые ошибки
Частые ошибки
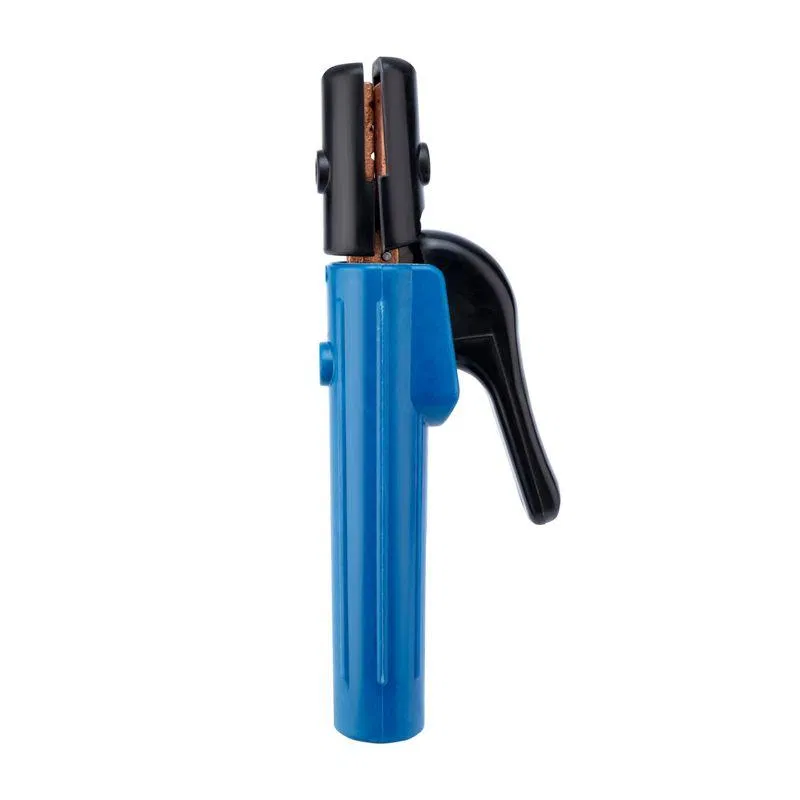
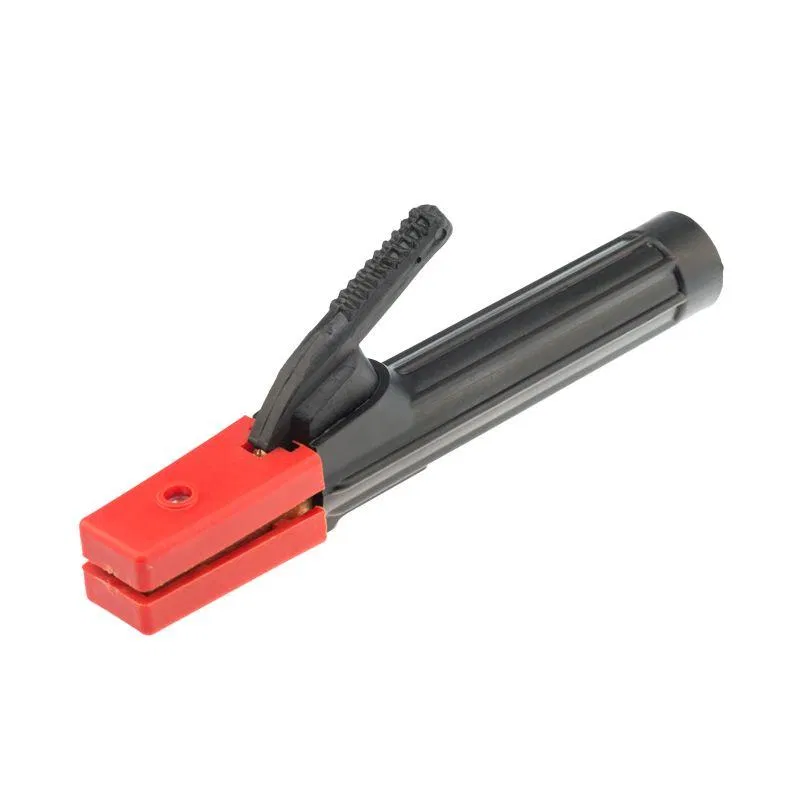
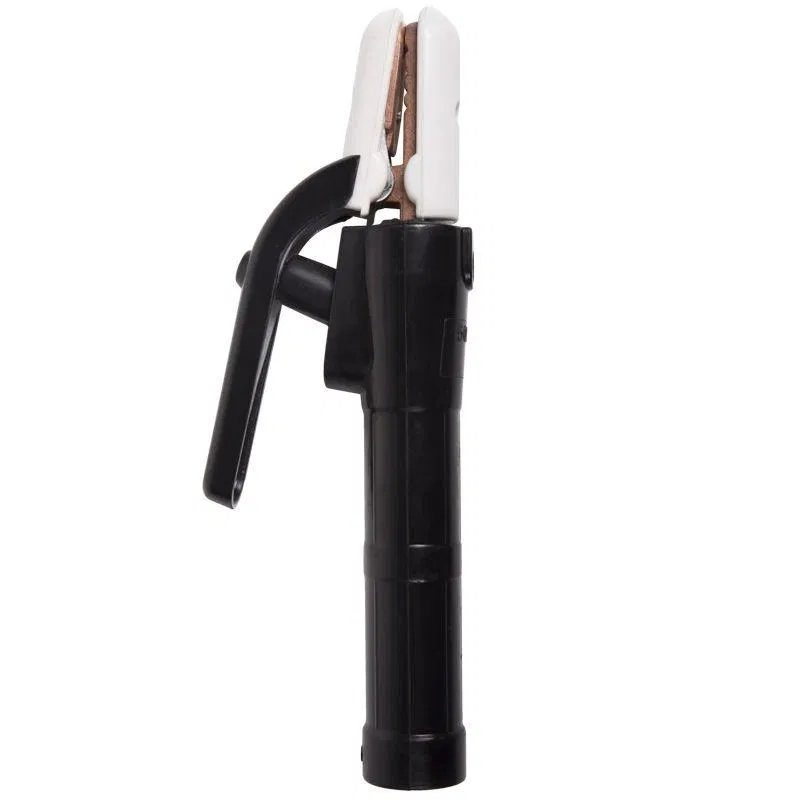
- Выбор тока ниже номинального значения — При использовании электрододержателя с максимальным током 200 А в цепях, где требуется 300 А или 400 А, происходит интенсивный перегрев контактных поверхностей. Из-за превышения тепловой нагрузки металл зажима теряет упругость, контактное сопротивление растет, что ведет к оплавлению изоляции кабеля и потере дуги.
- Несоответствие сечения кабеля зажиму — Использование кабеля с малым сечением при работе с устройствами на 500 А вызывает падение напряжения на участке сварочного контура. Избыточное тепловое выделение в месте соединения жилы с клеммой электрододержателя приводит к окислению меди, росту сопротивления и невозможности поддержания стабильной дуги при сварке.
- Использование зажимов для малых токов — При попытке применить электрододержатели, рассчитанные на 200 А, в режимах с током 300 А и выше, происходит термическое разрушение пружинного механизма. Постоянный перегрев снижает силу прижима электрода, что вызывает искрение в месте контакта, выгорание токоведущих частей и прерывание сварочного процесса.
- Плохой контакт в узле крепления — Недостаточная затяжка болтовых соединений или использование загрязненных поверхностей в электрододержателях на 300 А создает локальные зоны высокого сопротивления. Это вызывает локальный перегрев до температур, превышающих возможности материала корпуса, что приводит к деформации зажимного механизма и потере контакта с электродом.
- Монтаж в условиях высокой влажности — При установке электрододержателей в местах с воздействием влаги без учета степени защиты происходит электрохимическая коррозия контактных поверхностей. Окислы увеличивают переходное сопротивление, что при токах в 250 А или 315 А вызывает резкий нагрев узла и может привести к заклиниванию подвижных частей зажима.