Набор паяльный

Набор паяльный

Паяльный набор представляет собой комплект инструментов и расходных материалов, предназначенный для выполнения монтажных и ремонтных работ с использованием термического воздействия. Состав набора включает паяльник с нагревательным элементом и сменными наконечниками, а также вспомогательные компоненты для пайки. Инструмент обеспечивает локальный нагрев контактных соединений, позволяя создавать герметичные и электропроводные соединения в узлах электротехники. Наборы применяются при обслуживании распределительных щитов, шкафов автоматики, серверных стоек и систем уличного освещения. В отличие от специализированных паяльных станций, данные наборы обеспечивают мобильность и готовность к работе в полевых условиях. В ассортименте брендов Rexant, ОНЛАЙТ и Эра представлены изделия с различными техническими параметрами. Доступны варианты с формой жала коническая или скошенная и диаметром от 1.6 до 4.5 мм. Номинальная мощность оборудования варьируется в диапазоне от 8 до 70 кВт, а рабочее напряжение составляет от 4.5 до 230 кВ. Максимальная температура жала достигает диапазона от 360 до 750 град.C, при этом время нагрева составляет от 15 до 480 с. Вес изделий в категории находится в диапазоне от 32.5 до 500 кг.

Товаров: 34
Промокод FIRST — кэшбэк ×3 на первый заказ: 3% баллами с первых 50 000 ₽
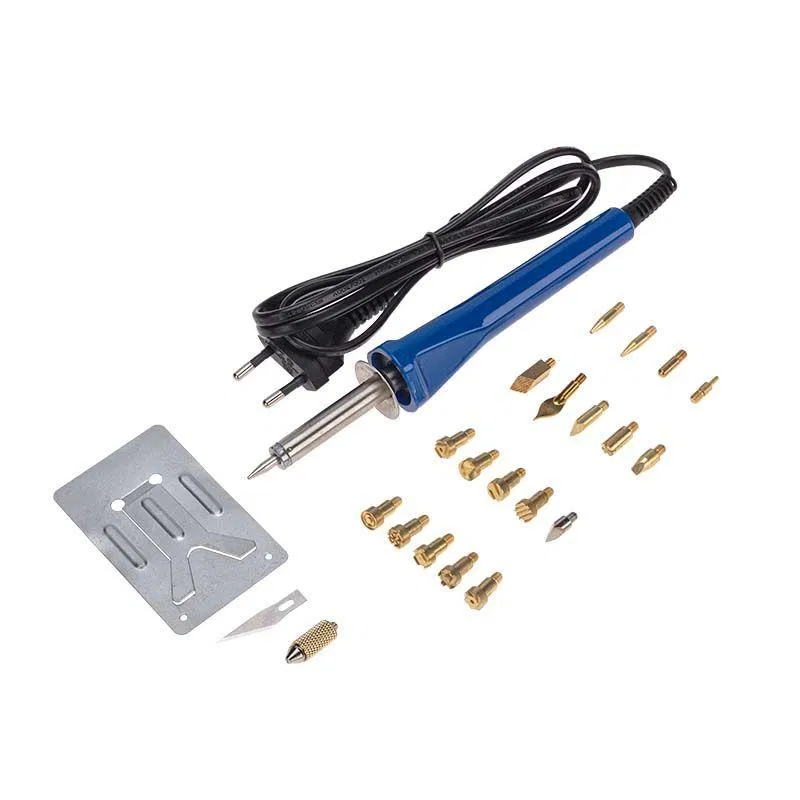
Набор паяльник-выжигатель (19 насадок) ПРОФИ 220В/30Вт Rexant 12-0183-1
1388 ₽
+13 ₽ баллами
Rexant Набор паяльник-выжигатель (19 насадок) ПРОФИ 220В/30Вт Rexant 12-0183-1
SKU: 12-0183-1
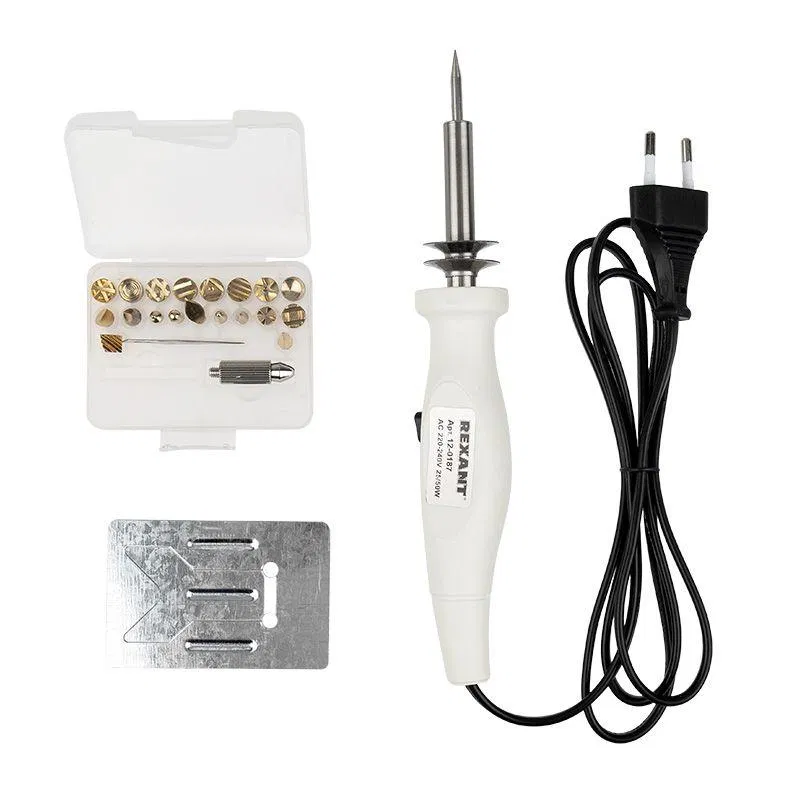
Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
2394 ₽
+23 ₽ баллами
Rexant Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
SKU: 12-0187
Набор паяльник-выжигатель (6 насадок) 220В/30Вт ZD-707А Rexant 12-0183
772 ₽
+7 ₽ баллами
Rexant Набор паяльник-выжигатель (6 насадок) 220В/30Вт ZD-707А Rexant 12-0183
SKU: 12-0183
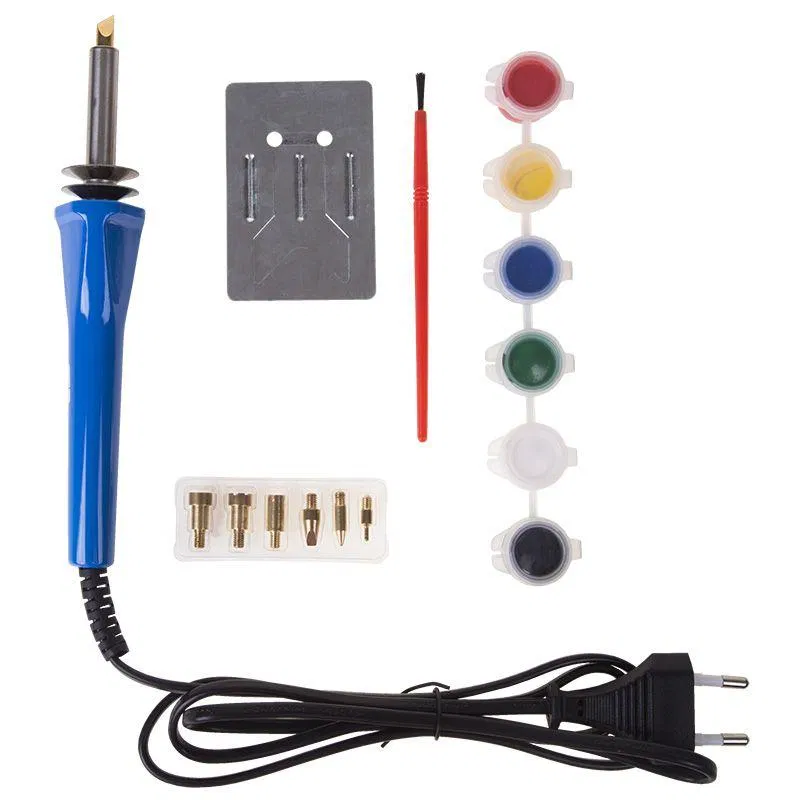
Набор паяльник-выжигатель (6 насадок) 220В/3Вт + краски Rexant 12-0186
1101 ₽
+11 ₽ баллами
Rexant Набор паяльник-выжигатель (6 насадок) 220В/3Вт + краски Rexant 12-0186
SKU: 12-0186
Стеклотекстолит 1-сторонний 100х100х1.5мм 35/00 (35мкм) Rexant 09-4035
Цена по запросу
Rexant Стеклотекстолит 1-сторонний 100х100х1.5мм 35/00 (35мкм) Rexant 09-4035
SKU: 09-4035
Стеклотекстолит 1-сторонний 100х150х1.5мм 35/00 (35мкм) Rexant 09-4040
Цена по запросу
Rexant Стеклотекстолит 1-сторонний 100х150х1.5мм 35/00 (35мкм) Rexant 09-4040
SKU: 09-4040
Стеклотекстолит 1-сторонний 100х200х1.5мм 35/00 (35мкм) Rexant 09-4045
333 ₽
+3 ₽ баллами
Rexant Стеклотекстолит 1-сторонний 100х200х1.5мм 35/00 (35мкм) Rexant 09-4045
SKU: 09-4045
Стеклотекстолит 1-сторонний 200х200х1.5мм 35/00 (35мкм) Rexant 09-4055
650 ₽
+6 ₽ баллами
Rexant Стеклотекстолит 1-сторонний 200х200х1.5мм 35/00 (35мкм) Rexant 09-4055
SKU: 09-4055
Стеклотекстолит 1-сторонний 200х300х1.5мм 35/00 (35мкм) Rexant 09-4065
Цена по запросу
Rexant Стеклотекстолит 1-сторонний 200х300х1.5мм 35/00 (35мкм) Rexant 09-4065
SKU: 09-4065
Как выбрать
Форма жала паяльника
Выбор формы жала определяет точность воздействия на место пайки. Коническая форма подходит для работы с мелкими компонентами и точечного соединения дорожек, тогда как скошенная форма удобна для пайки проводов и площадок. Неверный выбор формы приведет к невозможности точного позиционирования жала или перегреву соседних элементов на плате.
Диаметр жала паяльника
Параметр определяет площадь теплового контакта с соединяемыми элементами. Для прецизионных работ используются малые диаметры от 1.6 мм, в то время как для массивных соединений требуются значения от 3.2 мм до 4.5 мм. Использование слишком тонкого жала при работе с крупными шинами вызовет недостаточный нагрев, а слишком толстое жало приведет к неконтролируемому оплавлению изоляции.
Номинальная мощность
Мощность определяет способность инструмента передавать тепло в зону пайки. Для мелкой электроники требуются значения в диапазоне от 8 до 30 кВт, а для массивных узлов необходимо выбирать оборудование мощностью от 40 до 70 кВт. Недостаточная мощность не позволит прогреть массивную деталь, что приведет к образованию холодной пайки и дефектам соединения.
Максимальная температура жала
Температурный режим влияет на плавление припоя и риск повреждения подложки. Доступные значения варьируются от 360 до 750 град.C в зависимости от типа используемого флюса и сплава. Выбор слишком низкой температуры сделает процесс пайки невозможным из-за неполного расплавления металла, а избыточный нагрев выше рабочих норм приведет к окислению жала и разрушению структуры припоя.
Время нагрева
Скорость выхода на рабочую температуру влияет на производительность процесса. В зависимости от модели время прогрева составляет от 15 до 480 с. Слишком длительный период ожидания снижает темп работы в серийных процессах, а выбор оборудования с некорректным циклом нагрева может привести к термическому удару при контакте с холодным элементом.
Напряжение
Параметр определяет совместимость оборудования с параметрами электросети. Доступные значения напряжения составляют от 4.5 до 230 кВ. Несоответствие номинального напряжения сети характеристикам инструмента приведет к выходу оборудования из строя или невозможности его запуска в рабочих условиях.
Вес оборудования
Масса инструмента влияет на эргономику и стабильность при длительных операциях. Вес может варьироваться от 32.5 кг до 500 кг. Слишком тяжелое оборудование затруднит позиционирование при ручных операциях, а выбор слишком легкого инструмента для мощных задач может привести к потере устойчивости и нарушению точности ведения паяльной линии.
Частые ошибки
Несоответствие диаметра жала площади контакта
При выборе слишком тонкого жала диаметром 1.6 мм для массивных соединений теплоотвод превышает возможности нагрева. Это приводит к падению температуры в зоне пайки ниже 360 град.C, что вызывает холодную пайку и плохой контакт. В результате механическая прочность соединения снижается, а электрическое сопротивление растет.
Использование жала с недостаточной мощностью
Выбор паяльного набора с номинальной мощностью 8 кВт при необходимости работы с крупными теплоотводами приводит к невозможности поддержания рабочей температуры. Время нагрева увеличивается, а температура жала не достигает целевых 450 град.C или 750 град.C. Это делает процесс пайки неэффективным и приводит к деградации припоя.
Превышение допустимого напряжения оборудования
Применение паяльного набора с номинальным напряжением 5 кВ в сетях, где параметры близки к 230 кВ, вызывает пробой изоляции. Электрический разряд разрушает внутренние компоненты нагревательного элемента и корпус устройства. Это приводит к выходу оборудования из строя и возникновению короткого замыкания в цепи.
Неправильный выбор формы жала
Использование конического жала диаметром 1.6 мм там, где требуется скошенное жало для зачистки поверхностей, снижает площадь контакта. Физически это ограничивает передачу тепловой энергии, из-за чего температура в точке пайки падает. В итоге соединение получается хрупким и склонным к отслоению от подложки.
Игнорирование времени нагрева при монтаже
Попытка начать работу сразу после включения, не дождавшись завершения цикла нагрева в 480 с, приводит к недогреву металла. Температура жала остается ниже необходимых 400 град.C, что не обеспечивает смачивание поверхности припоем. Это создает скрытые дефекты в паяном шве, которые проявляются при вибрации.
Несоответствие веса оборудования нагрузке
Использование легких наборов весом 32.5 кг для стационарных тяжелых работ приводит к нестабильности положения жала. Из-за недостаточной массы инструмента невозможно обеспечить постоянное давление на контактную площадку. Это вызывает неравномерный прогрев и нарушение геометрии паяного соединения.
Работа при температурах ниже диапазона
Если выбранное оборудование не обеспечивает температуру выше 360 град.C, процесс плавления припоя становится нестабильным. Физически это проявляется в виде образования окалины и плохой адгезии металла к поверхности. Итогом становится ненадежное электрическое соединение, склонное к окислению и росту сопротивления.

Нужен подбор

Нужна помощь в выборе?

Наши инженеры помогут подобрать оборудование для вашего проекта.