Системные Решения

Набор паяльный

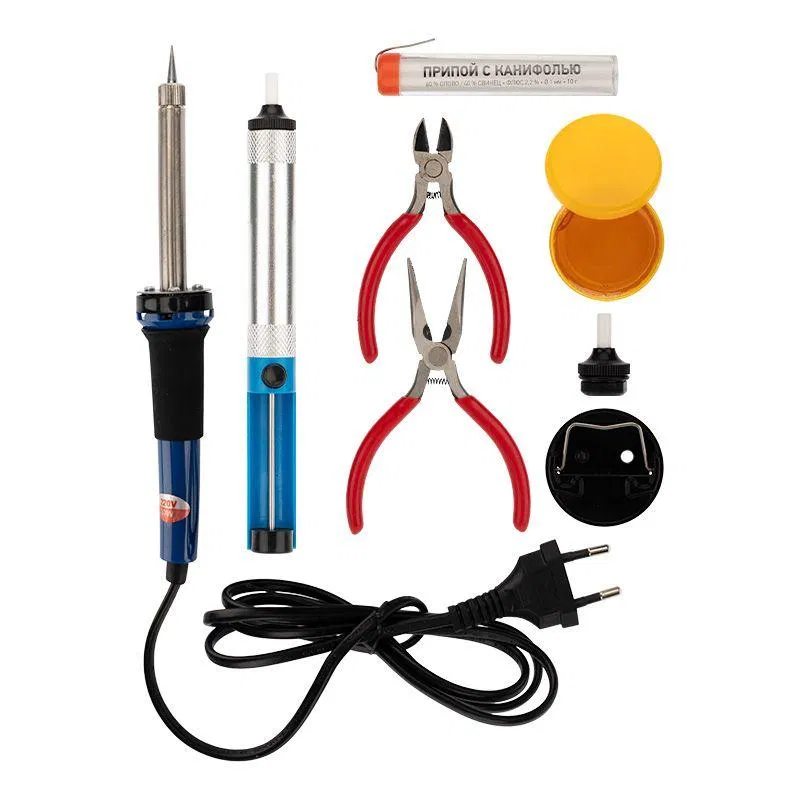
Паяльные наборы представляют собой комплекты инструментов и расходных материалов, предназначенные для выполнения операций пайки печатных плат, соединений проводников и монтажа электронных компонентов. Состав набора включает паяльник с нагревательным элементом, сменные жала и вспомогательные принадлежности. Инструмент обеспечивает термическое воздействие для создания надежных электрических контактов, предотвращая нарушение целостности цепи при монтаже. Наборы применяются при обслуживании шкафов автоматики, сборке распределительных щитов, ремонте серверного оборудования и монтаже систем управления в промышленных объектах. В отличие от разрозненных инструментов, готовый набор содержит компоненты с совместимыми характеристиками, что исключает подбор комплектующих в процессе работы. В каталоге представлено 32 позиции от брендов Rexant, ОНЛАЙТ и Эра. Доступны изделия с конической или скошенной формой жала диаметром от 1.6 до 4.5 мм. Параметры оборудования включают номинальную мощность в диапазоне от 8 до 70 кВт, рабочее напряжение от 4.5 до 230 кВ и максимальную температуру нагрева жала от 360 до 750 град.C. Время нагрева составляет от 15 до 480 с, а вес изделий варьируется в диапазоне от 32.5 до 500 кг.

Как выбрать
Форма и диаметр жала
Для прецизионных работ с мелкими компонентами выбирайте коническую форму (29 позиций) с диаметром от 1.6 до 4.5 мм. Использование слишком толстого жала диаметром 4.5 мм при монтаже микросхем приведет к перегреву соседних элементов. Скошенная форма (1 позиция) подходит для пайки контактных площадок и проводов.
Номинальная мощность
Выбор мощности зависит от теплоемкости соединяемых деталей: для мелкой электроники подходят модели 0 кВт (8 позиций) или 8 кВт (2 позиции), а для массивных шин требуются значения от 30 до 70 кВт. Недостаточная мощность при работе с крупными радиаторами вызовет остывание припоя до момента формирования соединения. При избыточной мощности возможен термический пробой изоляции.
Максимальная температура жала
Рабочий диапазон температур составляет от 360 до 750 град.C. Для стандартных припоев с низкой температурой плавления достаточно 450 град.C (9 позиций), тогда как для спецсплавов требуются значения до 750 град.C (2 позиции). Выбор слишком высокой температуры для чувствительных полупроводников приведет к их необратимому разрушению.
Время нагрева инструмента
Для оперативной работы выбирайте инструменты с быстрым нагревом в диапазоне от 15 до 480 с. Модели с временем нагрева 15 с (3 позиции) сокращают простой при серийном монтаже, в то время как медленный нагрев в 480 с (7 позиций) увеличивает время подготовки рабочего места. Длительное ожидание нагрева снижает общую производительность монтажного участка.
Напряжение питания
Параметр напряжения варьируется в диапазоне от 4.5 до 230 кВ. Для стандартных лабораторных и монтажных работ используются модели на 230 кВ (11 позиций), тогда как для специфических промышленных задач могут потребоваться значения 4.5 кВ или 5 кВ. Подключение оборудования на 230 кВ к сети с низким напряжением приведет к невозможности достижения рабочих температур.
Вес оборудования
Масса наборов в каталоге варьируется от 32.5 до 500 кг. Легкие инструменты весом до 260 кг (2 позиции) удобны для ручного паяльного монтажа, тогда как тяжелые установки массой 500 кг (1 позиция) предназначены для стационарных поста. Несоответствие веса задачам приведет к быстрой утомляемости оператора или невозможности фиксации инструмента.
Диаметр жала паяльника
Для точных соединений используйте малые диаметры от 1.6 мм (2 позиции) до 3.2 мм (1 позиция). Для пайки силовых кабелей и массивных контактов применяются диаметры 4 мм (5 позиций) и 4.5 мм (3 позиции). Использование слишком тонкого жала при работе с толстыми проводниками не обеспечит достаточного теплового потока для расплавления припоя.
Частые ошибки
Несоответствие диаметра жала типу работ
Использование слишком тонкого жала (например, 1.6 мм) при необходимости пайки массивных проводников приводит к перегреву инструмента. Малая площадь контакта не обеспечивает передачу тепловой энергии, из-за чего происходит деградация нагревательного элемента. В результате требуется чрезмерное время нагрева, которое в каталоге достигает 480 с, что замедляет процесс монтажа.
Выбор мощности ниже требуемой нагрузки
Применение паяльных наборов с номинальной мощностью 0 кВт или низкими значениями при работе с крупными клеммами вызывает падение температуры в точке пайки. Физически это проявляется в невозможности расплавить припой, что приводит к образованию холодного соединения. В каталоге представлены модели с мощностью от 8 до 70 кВт, и выбор неверного диапазона делает невозможным качественный монтаж.
Превышение температурного режима материала
Использование жала с максимальной температурой 750 град.C для чувствительных электронных компонентов вызывает термическое повреждение полупроводников. Избыточное тепло проникает внутрь корпуса детали, разрушая кристаллическую решетку или отслаивая дорожки печатной платы. Это приводит к необратимому выходу оборудования из строя сразу после завершения пайки.
Использование неподходящей формы жала
Применение конического жала (встречается в 29 позициях) для пайки плоских площадок приводит к малой площади теплового контакта. Из-за концентрации тепла в одной точке происходит локальный перегрев, в то время как остальная часть соединения остается холодной. Это создает риск нарушения целостности паяного шва и последующего обрыва контакта при вибрации.
Неправильный расчет напряжения питания
Подключение оборудования, рассчитанного на напряжение 4.5 кВ или 5 кВ, к стандартной сети 230 кВ вызывает мгновенный пробой изоляции. Физический пробой приводит к возникновению электрической дуги и разрушению внутренних компонентов паяльного набора. В каталоге зафиксированы значения напряжения в диапазоне от 4.5 до 230 кВ, что требует строгого соблюдения параметров сети.
Игнорирование времени прогрева инструмента
Попытка начать пайку сразу после включения, когда время нагрева еще не достигло целевого значения, приводит к деградации покрытия жала. При низких температурах припой не смачивает поверхность, образуя капли, которые скатываются с металла. Это делает соединение хрупким и требует повторного цикла нагрева, увеличивая время работы до 480 с.
Несоответствие веса инструмента эргономике
Использование тяжелых паяльных наборов весом до 500 кг при выполнении прецизионных работ вызывает дрожание рук и нарушение точности позиционирования. Постоянное физическое напряжение в кисти приводит к невозможности удержать жало в точке контакта, что ведет к повреждению соседних элементов. Это критично при работе с мелкими деталями, где требуется стабильность.
Товаров: 32
Набор П1 полировальный (паста №1 №2 №3 №4) Rexant 09-3770
557 ₽
+5 ₽ баллами
Rexant Набор П1 полировальный (паста №1 №2 №3 №4) Rexant 09-3770
SKU: 09-3770
Набор для пайки 90 170 OEM-Ph01-H4 (4 предмета) ОНЛАЙТ 90170
545 ₽
+5 ₽ баллами
ОНЛАЙТ Набор для пайки 90 170 OEM-Ph01-H4 (4 предмета) ОНЛАЙТ 90170
SKU: 90170
Набор для пайки 90 171 OEM-Ph02-H5 (5 предметов) ОНЛАЙТ 90171
772 ₽
+7 ₽ баллами
ОНЛАЙТ Набор для пайки 90 171 OEM-Ph02-H5 (5 предметов) ОНЛАЙТ 90171
SKU: 90171
Набор паяльник-выжигатель (19 насадок) ПРОФИ 220В/30Вт Rexant 12-0183-1
1388 ₽
+13 ₽ баллами
Rexant Набор паяльник-выжигатель (19 насадок) ПРОФИ 220В/30Вт Rexant 12-0183-1
SKU: 12-0183-1
Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
2394 ₽
+23 ₽ баллами
Rexant Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
SKU: 12-0187
Нужен подбор

Нужна помощь в выборе?

Наши инженеры помогут подобрать оборудование для вашего проекта.