Оборудование паяльное

Оборудование паяльное

Паяльное оборудование предназначено для выполнения операций пайки, обеспечивая надежное соединение металлических элементов или компонентов электронных схем. Устройство состоит из нагревательного элемента, рукоятки и сменного жала, которое может быть конической или скошенной формы. Оборудование управляет процессом термического воздействия, позволяя точно контролировать температуру для предотвращения повреждения соединяемых деталей. Данные инструменты применяются в ремонте электроники, сборке печатных плат и монтаже систем автоматики. В отличие от сварочных аппаратов, паяльники обеспечивают более деликатное воздействие при работе с мелкими компонентами. В каталоге представлены изделия брендов Rexant и ОНЛАЙТ. Технические параметры включают номинальную мощность в диапазоне от 40 до 150 кВт, время нагрева от 25 до 300 с и диаметр жала от 1 до 5.7 мм. Напряжение питания составляет от 1.6 до 220 кВ, а вес изделий варьируется в диапазоне от 100 до 500 кг. Для удобства эксплуатации предусмотрено наличие сменного паяльного жала.

Товаров: 723
Промокод FIRST — кэшбэк ×3 на первый заказ: 3% баллами с первых 50 000 ₽
Флюс для пайки ПАЯЛЬНАЯ КИСЛОТА 30 мл инд. упак. Rexant 09-3610-1
132 ₽
+1 ₽ баллами
Rexant Флюс для пайки ПАЯЛЬНАЯ КИСЛОТА 30 мл инд. упак. Rexant 09-3610-1
SKU: 09-3610-1
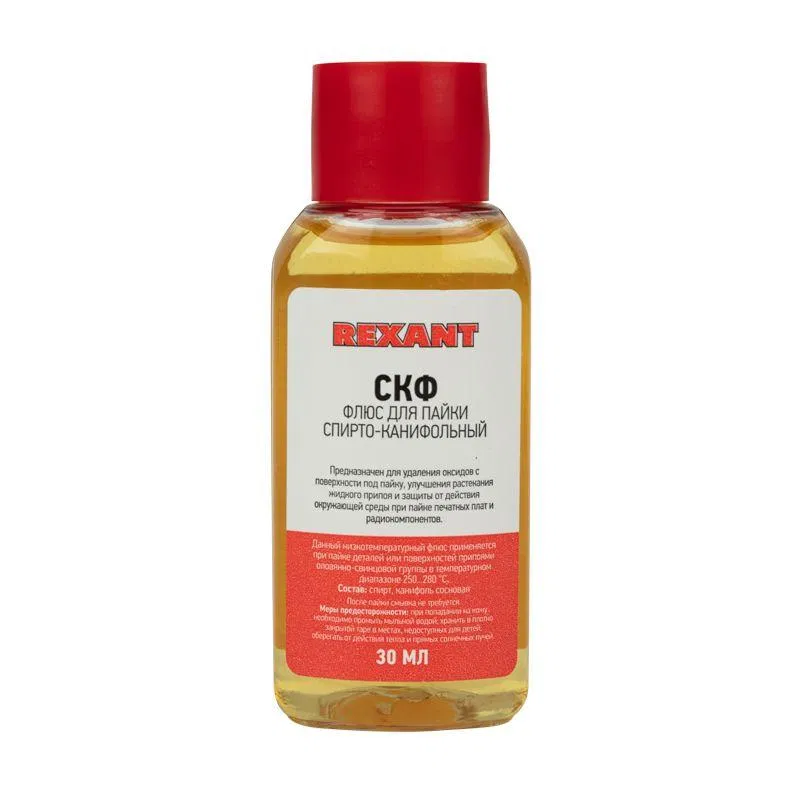
Флюс для пайки СКФ (спирто-канифольный) 100 мл флакон Rexant 09-3643
176 ₽
+1 ₽ баллами
Rexant Флюс для пайки СКФ (спирто-канифольный) 100 мл флакон Rexant 09-3643
SKU: 09-3643
Флюс для пайки СКФ (спирто-канифольный) 500 мл флакон Rexant 09-3645
703 ₽
+7 ₽ баллами
Rexant Флюс для пайки СКФ (спирто-канифольный) 500 мл флакон Rexant 09-3645
SKU: 09-3645
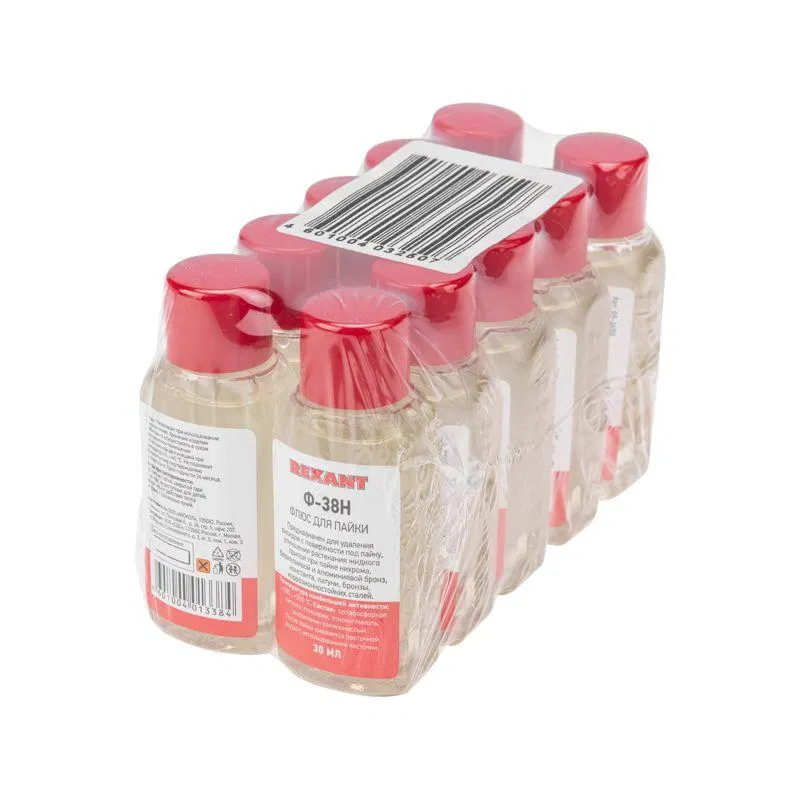
Флюс для пайки ТАГС 30мл (уп.10шт) Rexant 09-3660
952 ₽
+9 ₽ баллами
Rexant Флюс для пайки ТАГС 30мл (уп.10шт) Rexant 09-3660
SKU: 09-3660
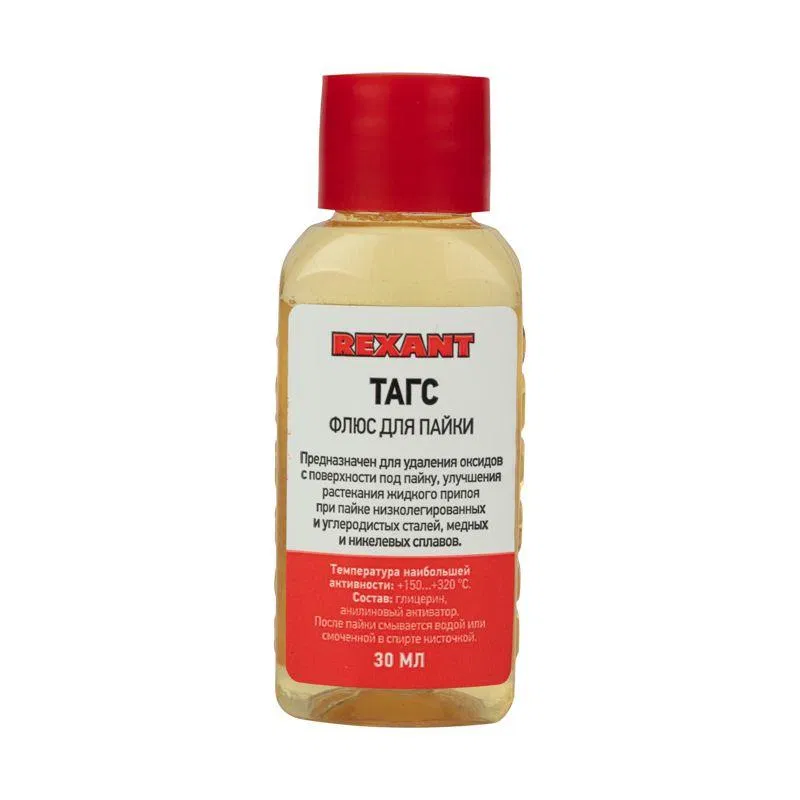
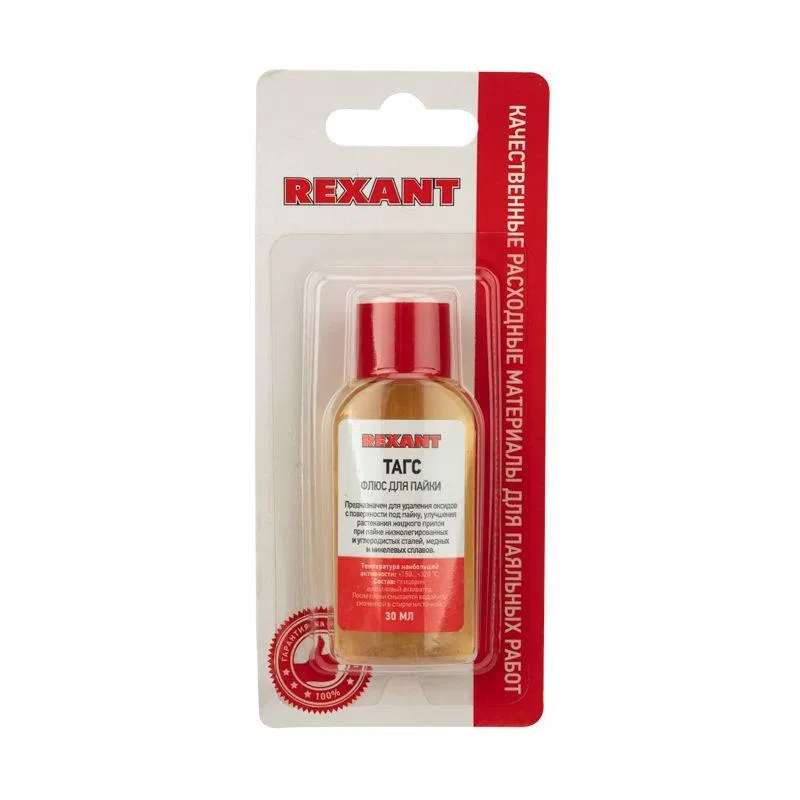
Флюс для пайки ТАГС 30мл флакон блист. Rexant 09-3660-1
131 ₽
+1 ₽ баллами
Rexant Флюс для пайки ТАГС 30мл флакон блист. Rexant 09-3660-1
SKU: 09-3660-1
Флюс для пайки Ф-38Н 30мл Rexant 09-3650
101 ₽
+1 ₽ баллами
Rexant Флюс для пайки Ф-38Н 30мл Rexant 09-3650
SKU: 09-3650
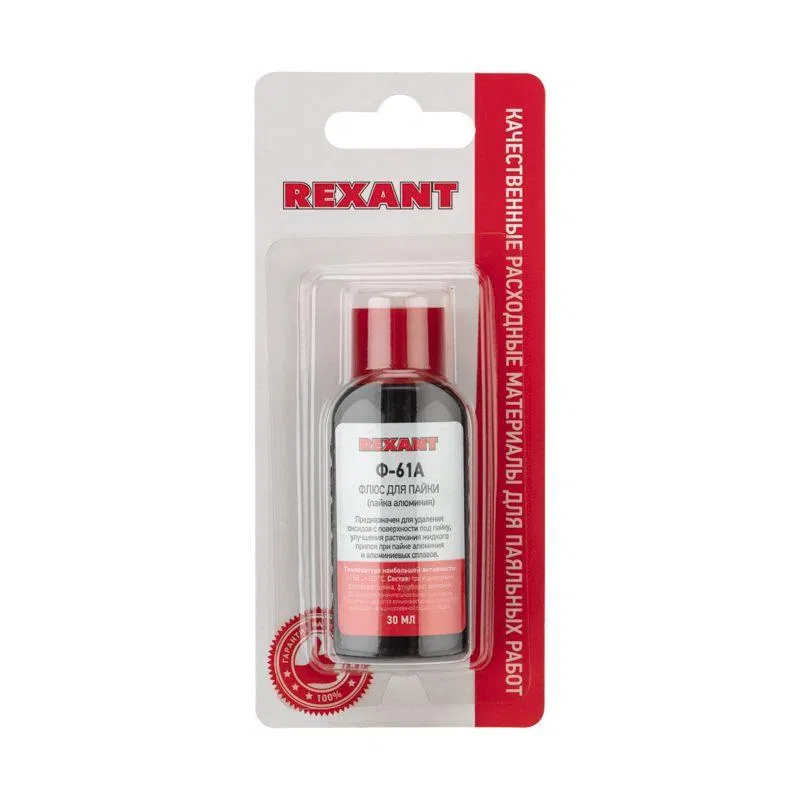
Флюс для пайки Ф-61А (пайка алюминия) 30мл Rexant 09-3615
120 ₽
+1 ₽ баллами
Rexant Флюс для пайки Ф-61А (пайка алюминия) 30мл Rexant 09-3615
SKU: 09-3615
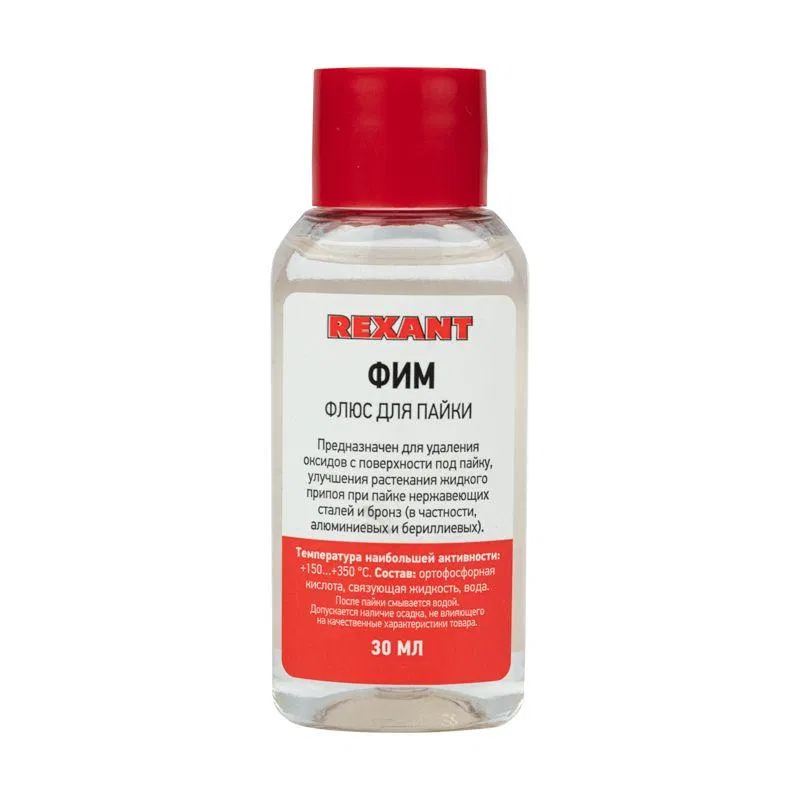
Флюс для пайки ФИМ 30мл REXANT 09-3620
108 ₽
+1 ₽ баллами
Rexant Флюс для пайки ФИМ 30мл REXANT 09-3620
SKU: 09-3620
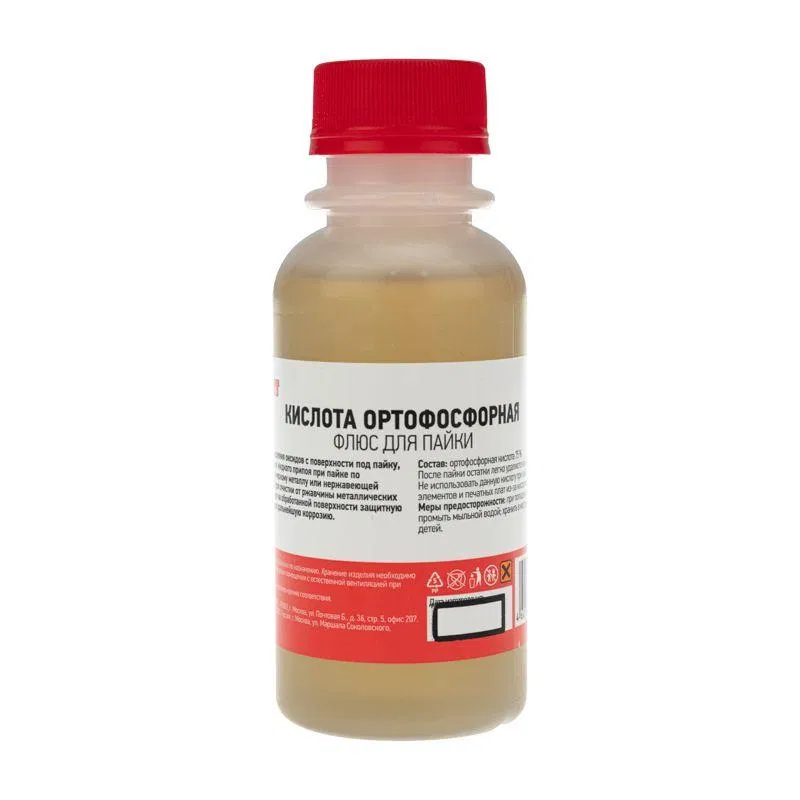
Флюс для пайки кислота ортофосфорная (100мл флакон) Rexant 09-3637
282 ₽
+2 ₽ баллами
Rexant Флюс для пайки кислота ортофосфорная (100мл флакон) Rexant 09-3637
SKU: 09-3637
Флюс для пайки паста TR-RM KELLER 20 мл банка Rexant 09-3690
209 ₽
+2 ₽ баллами
Rexant Флюс для пайки паста TR-RM KELLER 20 мл банка Rexant 09-3690
SKU: 09-3690
Флюс для пайки паста TR-RM KELLER 20 мл банка блистер Rexant 09-3690-1
288 ₽
+2 ₽ баллами
Rexant Флюс для пайки паста TR-RM KELLER 20 мл банка блистер Rexant 09-3690-1
SKU: 09-3690-1
Флюс для пайки паста TR-RMA KELLER 20 мл банка Rexant 09-3691
210 ₽
+2 ₽ баллами
Rexant Флюс для пайки паста TR-RMA KELLER 20 мл банка Rexant 09-3691
SKU: 09-3691
Флюс для пайки паста TR-RMA KELLER 20 мл банка блистер Rexant 09-3691-1
288 ₽
+2 ₽ баллами
Rexant Флюс для пайки паста TR-RMA KELLER 20 мл банка блистер Rexant 09-3691-1
SKU: 09-3691-1
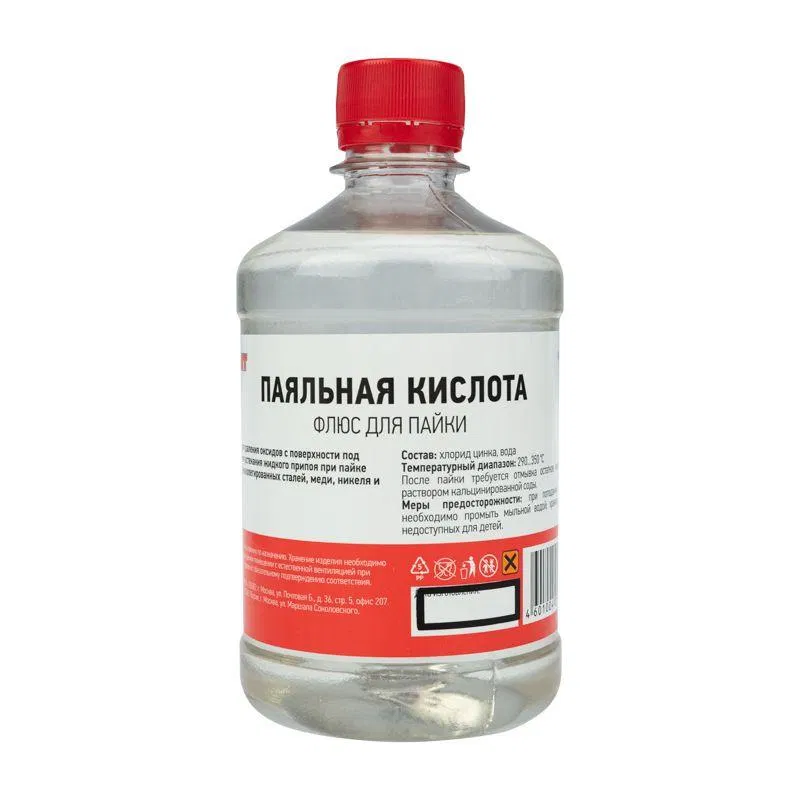
Флюс для пайки паяльная кислота 500мл Rexant 09-3612
461 ₽
+4 ₽ баллами
Rexant Флюс для пайки паяльная кислота 500мл Rexant 09-3612
SKU: 09-3612
Флюс для пайки паяльный жир АКТИВНЫЙ 100 мл банка Rexant 09-3672
253 ₽
+2 ₽ баллами
Rexant Флюс для пайки паяльный жир АКТИВНЫЙ 100 мл банка Rexant 09-3672
SKU: 09-3672
Флюс для пайки паяльный жир НЕЙТРАЛЬНЫЙ 100 мл банка Rexant 09-3667
255 ₽
+2 ₽ баллами
Rexant Флюс для пайки паяльный жир НЕЙТРАЛЬНЫЙ 100 мл банка Rexant 09-3667
SKU: 09-3667
Как выбрать
Номинальная мощность
Для базовых работ выбирают оборудование мощностью 40 кВт, 60 кВт, 100 кВт или 150 кВт. Недостаточная мощность не обеспечит стабильный нагрев при интенсивном использовании, а избыточная приведет к неоправданному расходу электроэнергии.
Время нагрева
Скорость выхода на рабочий режим составляет от 25 до 300 с. Выбор оборудования с временем нагрева 25 с сокращает простой в работе, тогда как длительный нагрев 180 с или 300 с замедляет технологический процесс.
Диаметр жала паяльника
Для точных работ используют жало диаметром 1 мм, для более грубых задач подходят варианты 5.4 мм или 5.7 мм. Слишком тонкое жало не обеспечит нужный тепловой поток, а слишком толстое сделает невозможным выполнение прецизионных операций.
Напряжение
Параметры сети варьируются от 1.6 кВ до 220 кВ. Несоответствие номинального напряжения оборудования характеристикам электросети приведет к выходу устройства из строя или невозможности его запуска.
Форма жала паяльника
В зависимости от задач применяют скошенную или коническую форму жала. Неправильный выбор геометрии мешает качественному распределению тепла в зоне контакта, что снижает точность пайки и качество соединения.
Сменное паяльное жало
Наличие сменного жала позволяет оперативно менять инструмент при износе или смене типа работ. Отсутствие возможности замены жала ограничит использование оборудования при повреждении рабочего наконечника.
Вес оборудования
Масса устройств в данной категории составляет от 100 до 500 кг. При выборе учитывают мобильность: тяжелое оборудование весом 500 кг требует стационарной установки, а модели весом 100 кг проще перемещать по цеху.
Частые ошибки
Несоответствие диаметра жала типу работ
Использование жала диаметром 1 мм для массивных соединений приводит к перегреву инструмента и плохой передаче тепла. При необходимости паять детали с большой теплоотдачей требуется жало диаметром 5,4 мм или 5,7 мм, иначе процесс затягивается и нарушается структура пая.
Выбор жала без возможности замены
При выборе оборудования с параметром сменное паяльное жало — нет, износ наконечника делает инструмент непригодным. Если жало имеет диаметр 5,7 мм и оно обгорает, невозможно восстановить работоспособность без замены всего устройства, что увеличивает расходы.
Игнорирование времени нагрева инструмента
При планировании технологического цикла не учитывают время нагрева от 25 до 300 с. Если монтажник рассчитывает на быстрый старт, а прибор с временем нагрева 300 с еще не достиг рабочей температуры, это приводит к нарушению графика и дефектам пайки.
Ошибка в расчете мощности оборудования
Применение паяльного оборудования мощностью 40 кВт там, где требуется 150 кВт, не обеспечивает необходимый тепловой поток. Недостаточная номинальная мощность приводит к тому, что соединение не прогревается до нужной температуры, создавая холодную пайку.
Неправильный выбор формы жала
Использование конической формы вместо скошенной при работе с плоскими поверхностями снижает площадь контакта. Это вызывает локальный перегрев жала и неполное расплавление припоя, что критично при работе с деталями, требующими точного распределения тепла.
Несоответствие напряжения в сети
Подключение оборудования, рассчитанного на напряжение 220 кВ, к сетям с напряжением 1,6 кВ приведет к невозможности нагрева. Физически прибор не сможет преодолеть сопротивление и достичь номинальной мощности, что делает монтаж невозможным.
Неучет веса оборудования при монтаже
При установке тяжелого оборудования весом 500 кг без усиленного основания происходит деформация крепежных элементов. Если монтажник рассчитывает на легкую фиксацию, как для веса 100 кг, это приводит к опрокидыванию или повреждению корпуса прибора.

Часто задаваемые вопросы

Какая мощность паяльника для проводов? +
Для проводов до 1 мм² — 25–40 Вт. Для 2,5 мм² — 60–80 Вт. Для крупных алюминиевых проводов и больших шин — 100+ Вт. Слишком слабый паяльник «остывает» о провод и не прогревает его до температуры плавления припоя.
ПОС-60 или бессвинцовый? +
ПОС-60 — для бытовых задач, низкая температура плавления (190 °C), легче работать, дешевле. Бессвинцовый (Sn-Ag-Cu) — для серьёзной электроники по RoHS, более экологичный, но требует 350+ °C, флюс обязателен. В Европе и для серийной техники — только бессвинцовый.
Какая температура для SMD-компонентов? +
Для пайки SMD-резисторов и мелких микросхем — 280–320 °C, время контакта 1–2 с. Для крупных — 320–340 °C. Перегрев выше 360 °C повреждает плату и компоненты. Для бессвинцового нужно +30 °C к указанным значениям.
Зачем флюс? +
Удаляет окислы с поверхности металла перед пайкой — без него припой не прилипает, образуются «холодные» соединения. Современный канифольный флюс не требует смыва. Для алюминия нужны специализированные кислотные флюсы (ФКТ).
Как продлить срок жала? +
Никогда не оставлять без припоя на горячем паяльнике (окисляется и не паяет). Чистить о влажную губку или о латунную «мочалку». Не царапать и не тереть. Современные никелированные жала служат 50–100+ часов работы при правильной эксплуатации.
Нужен подбор

Нужна помощь в выборе?

Наши инженеры помогут подобрать оборудование для вашего проекта.