Оборудование паяльное

Оборудование паяльное

Паяльное оборудование предназначено для выполнения операций пайки, обеспечивая надежное соединение металлических элементов или компонентов электронных схем. Устройство состоит из нагревательного элемента, рукоятки и сменного жала, которое может быть конической или скошенной формы. Оборудование управляет процессом термического воздействия, позволяя точно контролировать температуру для предотвращения повреждения соединяемых деталей. Данные инструменты применяются в ремонте электроники, сборке печатных плат и монтаже систем автоматики. В отличие от сварочных аппаратов, паяльники обеспечивают более деликатное воздействие при работе с мелкими компонентами. В каталоге представлены изделия брендов Rexant и ОНЛАЙТ. Технические параметры включают номинальную мощность в диапазоне от 40 до 150 кВт, время нагрева от 25 до 300 с и диаметр жала от 1 до 5.7 мм. Напряжение питания составляет от 1.6 до 220 кВ, а вес изделий варьируется в диапазоне от 100 до 500 кг. Для удобства эксплуатации предусмотрено наличие сменного паяльного жала.

Товаров: 723
Промокод FIRST — кэшбэк ×3 на первый заказ: 3% баллами с первых 50 000 ₽
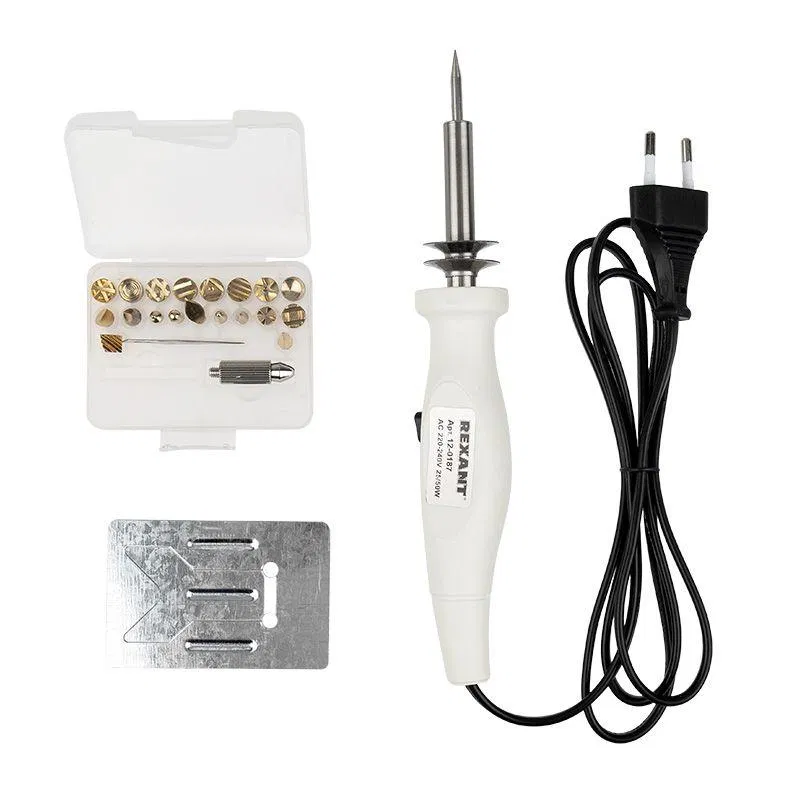
Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
2394 ₽
+23 ₽ баллами
Rexant Набор паяльник-выжигатель (21 насадка) 220В 20/50Вт Rexant 12-0187
SKU: 12-0187
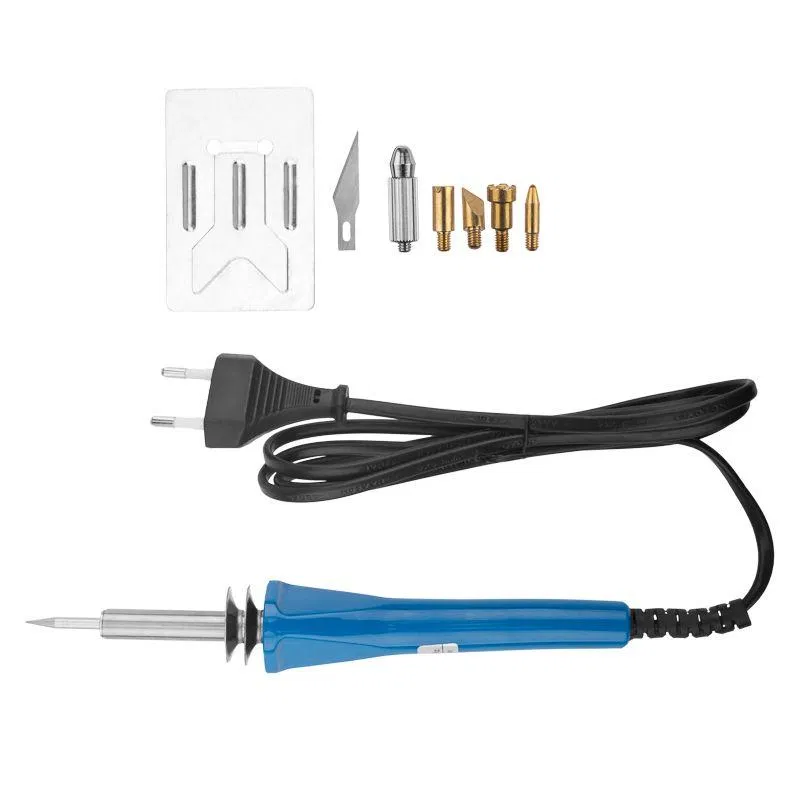
Набор паяльник-выжигатель (6 насадок) 220В/30Вт ZD-707А Rexant 12-0183
772 ₽
+7 ₽ баллами
Rexant Набор паяльник-выжигатель (6 насадок) 220В/30Вт ZD-707А Rexant 12-0183
SKU: 12-0183
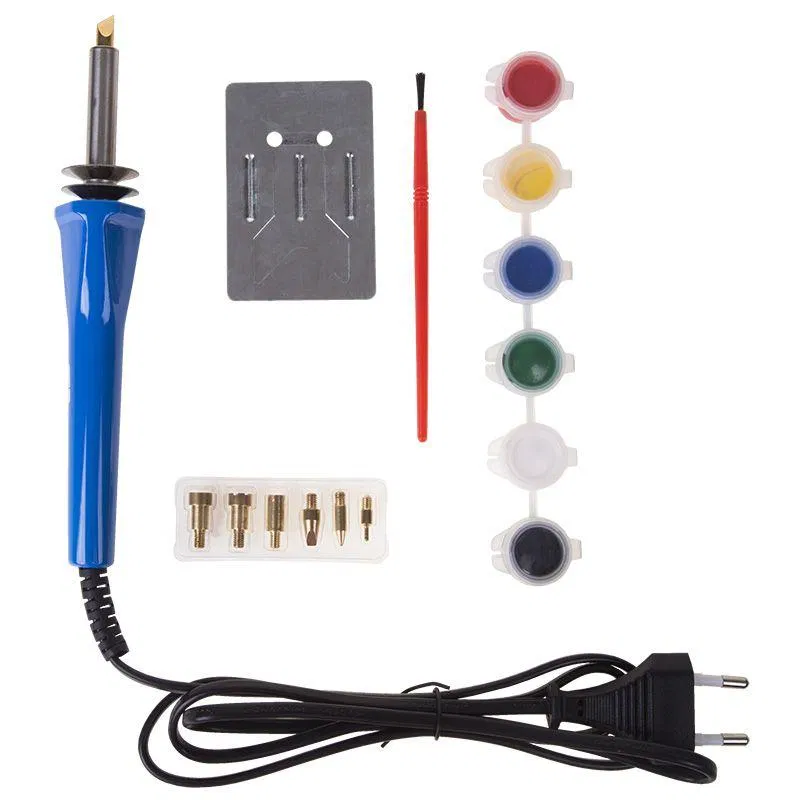
Набор паяльник-выжигатель (6 насадок) 220В/3Вт + краски Rexant 12-0186
1101 ₽
+11 ₽ баллами
Rexant Набор паяльник-выжигатель (6 насадок) 220В/3Вт + краски Rexant 12-0186
SKU: 12-0186
Олово жидк. (химич. лужение плат) 100 мл. REXANT 09-3495
235 ₽
+2 ₽ баллами
Rexant Олово жидк. (химич. лужение плат) 100 мл. REXANT 09-3495
SKU: 09-3495
Оловоотсос для припоя металл (FD-7053) Rexant 12-0202
172 ₽
+1 ₽ баллами
Rexant Оловоотсос для припоя металл (FD-7053) Rexant 12-0202
SKU: 12-0202
Оловоотсос для припоя металл Rexant 12-0205
420 ₽
+4 ₽ баллами
Rexant Оловоотсос для припоя металл Rexant 12-0205
SKU: 12-0205
Оловоотсос для припоя пластик (FD-7058) Rexant 12-0201
134 ₽
+1 ₽ баллами
Rexant Оловоотсос для припоя пластик (FD-7058) Rexant 12-0201
SKU: 12-0201
Оловоотсос для припоя пластик прозр./красн. Rexant 12-0204
389 ₽
+3 ₽ баллами
Rexant Оловоотсос для припоя пластик прозр./красн. Rexant 12-0204
SKU: 12-0204
Паста ГОИ полировальная № 1 баночка 100г Rexant 09-3796
228 ₽
+2 ₽ баллами
Rexant Паста ГОИ полировальная № 1 баночка 100г Rexant 09-3796
SKU: 09-3796
Паста ГОИ полировальная № 1 баночка 30г (уп.10шт) Rexant 09-3795
1226 ₽
+12 ₽ баллами
Rexant Паста ГОИ полировальная № 1 баночка 30г (уп.10шт) Rexant 09-3795
SKU: 09-3795
Паста ГОИ полировальная № 2 баночка 100г Rexant 09-3791
228 ₽
+2 ₽ баллами
Rexant Паста ГОИ полировальная № 2 баночка 100г Rexant 09-3791
SKU: 09-3791
Паста ГОИ полировальная № 3 баночка 100г Rexant 09-3802
228 ₽
+2 ₽ баллами
Rexant Паста ГОИ полировальная № 3 баночка 100г Rexant 09-3802
SKU: 09-3802
Паста ГОИ полировальная № 3 баночка 30г (уп.10шт) Rexant 09-3801
1287 ₽
+12 ₽ баллами
Rexant Паста ГОИ полировальная № 3 баночка 30г (уп.10шт) Rexant 09-3801
SKU: 09-3801
Паста ГОИ полировальная № 4 баночка 30г (уп.10шт) Rexant 09-3807
1287 ₽
+12 ₽ баллами
Rexant Паста ГОИ полировальная № 4 баночка 30г (уп.10шт) Rexant 09-3807
SKU: 09-3807
Паста полировальная PL-G01 ГОИ (№2) 30гр -20гр Эра Б0052564
102 ₽
+1 ₽ баллами
Эра Паста полировальная PL-G01 ГОИ (№2) 30гр -20гр Эра Б0052564
SKU: Б0052564
Паста полировальная ГОИ 30г (уп.10шт) Rexant 09-3790
1202 ₽
+12 ₽ баллами
Rexant Паста полировальная ГОИ 30г (уп.10шт) Rexant 09-3790
SKU: 09-3790
Паста теплопроводная КПТ-8 шприц 2мл REXANT 09-3751
115 ₽
+1 ₽ баллами
Rexant Паста теплопроводная КПТ-8 шприц 2мл REXANT 09-3751
SKU: 09-3751
Паста теплопроводная КПТ-8 шприц 5мл REXANT 09-3750
174 ₽
+1 ₽ баллами
Rexant Паста теплопроводная КПТ-8 шприц 5мл REXANT 09-3750
SKU: 09-3750
Как выбрать
Номинальная мощность
Для базовых работ выбирают оборудование мощностью 40 кВт, 60 кВт, 100 кВт или 150 кВт. Недостаточная мощность не обеспечит стабильный нагрев при интенсивном использовании, а избыточная приведет к неоправданному расходу электроэнергии.
Время нагрева
Скорость выхода на рабочий режим составляет от 25 до 300 с. Выбор оборудования с временем нагрева 25 с сокращает простой в работе, тогда как длительный нагрев 180 с или 300 с замедляет технологический процесс.
Диаметр жала паяльника
Для точных работ используют жало диаметром 1 мм, для более грубых задач подходят варианты 5.4 мм или 5.7 мм. Слишком тонкое жало не обеспечит нужный тепловой поток, а слишком толстое сделает невозможным выполнение прецизионных операций.
Напряжение
Параметры сети варьируются от 1.6 кВ до 220 кВ. Несоответствие номинального напряжения оборудования характеристикам электросети приведет к выходу устройства из строя или невозможности его запуска.
Форма жала паяльника
В зависимости от задач применяют скошенную или коническую форму жала. Неправильный выбор геометрии мешает качественному распределению тепла в зоне контакта, что снижает точность пайки и качество соединения.
Сменное паяльное жало
Наличие сменного жала позволяет оперативно менять инструмент при износе или смене типа работ. Отсутствие возможности замены жала ограничит использование оборудования при повреждении рабочего наконечника.
Вес оборудования
Масса устройств в данной категории составляет от 100 до 500 кг. При выборе учитывают мобильность: тяжелое оборудование весом 500 кг требует стационарной установки, а модели весом 100 кг проще перемещать по цеху.
Частые ошибки
Несоответствие диаметра жала типу работ
Использование жала диаметром 1 мм для массивных соединений приводит к перегреву инструмента и плохой передаче тепла. При необходимости паять детали с большой теплоотдачей требуется жало диаметром 5,4 мм или 5,7 мм, иначе процесс затягивается и нарушается структура пая.
Выбор жала без возможности замены
При выборе оборудования с параметром сменное паяльное жало — нет, износ наконечника делает инструмент непригодным. Если жало имеет диаметр 5,7 мм и оно обгорает, невозможно восстановить работоспособность без замены всего устройства, что увеличивает расходы.
Игнорирование времени нагрева инструмента
При планировании технологического цикла не учитывают время нагрева от 25 до 300 с. Если монтажник рассчитывает на быстрый старт, а прибор с временем нагрева 300 с еще не достиг рабочей температуры, это приводит к нарушению графика и дефектам пайки.
Ошибка в расчете мощности оборудования
Применение паяльного оборудования мощностью 40 кВт там, где требуется 150 кВт, не обеспечивает необходимый тепловой поток. Недостаточная номинальная мощность приводит к тому, что соединение не прогревается до нужной температуры, создавая холодную пайку.
Неправильный выбор формы жала
Использование конической формы вместо скошенной при работе с плоскими поверхностями снижает площадь контакта. Это вызывает локальный перегрев жала и неполное расплавление припоя, что критично при работе с деталями, требующими точного распределения тепла.
Несоответствие напряжения в сети
Подключение оборудования, рассчитанного на напряжение 220 кВ, к сетям с напряжением 1,6 кВ приведет к невозможности нагрева. Физически прибор не сможет преодолеть сопротивление и достичь номинальной мощности, что делает монтаж невозможным.
Неучет веса оборудования при монтаже
При установке тяжелого оборудования весом 500 кг без усиленного основания происходит деформация крепежных элементов. Если монтажник рассчитывает на легкую фиксацию, как для веса 100 кг, это приводит к опрокидыванию или повреждению корпуса прибора.

Часто задаваемые вопросы

Какая мощность паяльника для проводов? +
Для проводов до 1 мм² — 25–40 Вт. Для 2,5 мм² — 60–80 Вт. Для крупных алюминиевых проводов и больших шин — 100+ Вт. Слишком слабый паяльник «остывает» о провод и не прогревает его до температуры плавления припоя.
ПОС-60 или бессвинцовый? +
ПОС-60 — для бытовых задач, низкая температура плавления (190 °C), легче работать, дешевле. Бессвинцовый (Sn-Ag-Cu) — для серьёзной электроники по RoHS, более экологичный, но требует 350+ °C, флюс обязателен. В Европе и для серийной техники — только бессвинцовый.
Какая температура для SMD-компонентов? +
Для пайки SMD-резисторов и мелких микросхем — 280–320 °C, время контакта 1–2 с. Для крупных — 320–340 °C. Перегрев выше 360 °C повреждает плату и компоненты. Для бессвинцового нужно +30 °C к указанным значениям.
Зачем флюс? +
Удаляет окислы с поверхности металла перед пайкой — без него припой не прилипает, образуются «холодные» соединения. Современный канифольный флюс не требует смыва. Для алюминия нужны специализированные кислотные флюсы (ФКТ).
Как продлить срок жала? +
Никогда не оставлять без припоя на горячем паяльнике (окисляется и не паяет). Чистить о влажную губку или о латунную «мочалку». Не царапать и не тереть. Современные никелированные жала служат 50–100+ часов работы при правильной эксплуатации.
Нужен подбор

Нужна помощь в выборе?

Наши инженеры помогут подобрать оборудование для вашего проекта.